Vom Rohteil zum fertigen Bauteil.
Kein 3D-Druck kommt perfekt aus der Maschine: Stützen, Schichtlinien, Pulverreste und Funktionsflächen wollen bearbeitet werden. Hier sehen Sie, was bei Kunststoff- und bei Metallteilen üblich ist – und was davon für Ihr Bauteil sinnvoll ist, legen wir gemeinsam im Angebot fest.

Nacharbeit für FDM-Teile
Was davon Ihr Teil braucht, hängt vom Einsatz ab. Alle Schritte über das Entfernen der Stützen hinaus vereinbaren wir nach Absprache – der Aufwand steht im Angebot.
Stützen entfernen
Überhänge über etwa 45° brauchen Stützstrukturen. Sie werden nach dem Druck entfernt; an den Ansatzstellen bleibt die Oberfläche rauer.
bei ÜberhängenEntgraten & Versäubern
Kanten brechen, feine Fäden entfernen (bei PETG häufig), die leicht verbreiterte erste Schicht nacharbeiten – damit das Teil sauber passt und angenehm in der Hand liegt.
nach AbspracheSchleifen
Schichtlinien lassen sich auf gut zugänglichen Flächen glätten. Bei feinen Details und engen Toleranzen hat das Grenzen, weil Material abgetragen wird.
nach AbspracheGrundieren & Lackieren
Für eine Wunschfarbe oder eine glatte Sichtfläche: Füller, Zwischenschliff und Lack. Das Ergebnis hängt vom Aufwand ab – wir besprechen vorher, was realistisch ist.
nach AbspracheGewindeeinsätze einschmelzen
Messing-Gewindeeinsätze werden mit Wärme in vorbereitete Bohrungen gesetzt. So entstehen belastbare Gewinde, die sich mehrfach lösen lassen.
nach AbspracheBohrungen nacharbeiten
FDM-Bohrungen fallen kleiner aus als konstruiert. Passbohrungen lassen sich nach Absprache auf Maß aufbohren.
nach AbspracheWarum FDM-Teile Schichtlinien haben
Im FDM-Druck wird Kunststoff Bahn für Bahn abgelegt, typisch in Schichten von 0,12 bis 0,28 mm. Feinere Schichten machen die Stufen kleiner, aber nie unsichtbar – besonders an flachen Schrägen und Rundungen. Wer eine glatte Sichtfläche braucht, plant Schleifen und Lack mit ein.
Relativer Aufwand (qualitativ)
Nacharbeit bei Metallteilen
Ein Metallteil aus dem Pulverbett ist fast nie sofort einbaufertig. Die Schritte führt unser Fertigungspartner, ein Laserinstitut in Sachsen, je nach Bauteil durch – welche nötig sind, steht im Angebot.
Pulver entfernen
Loses Pulver wird aus dem Bauteil und vor allem aus innenliegenden Kanälen entfernt. Dafür braucht die Konstruktion Öffnungen, durch die es austreten kann.
Wärmebehandlung
Beim schichtweisen Aufschmelzen entstehen Eigenspannungen. Spannungsarmglühen baut sie ab; je nach Werkstoff folgen weitere Wärmebehandlungen, etwa zum Härten.
Trennen von der Bauplattform
Metallteile sind fest mit der Bauplattform verbunden und werden nach dem Druck abgetrennt.
Stützen entfernen
Stützstrukturen halten Überhänge und leiten Wärme ab. Sie werden mechanisch entfernt; die Ansatzstellen werden bei Bedarf nachgearbeitet.
Glasperlenstrahlen
Strahlen mit Glasperlen vereinheitlicht die Oberfläche und entfernt anhaftende Pulverpartikel – das Teil bekommt eine gleichmäßig matte Optik.
Zerspanen von Funktionsflächen
Passungen, Dichtflächen und Bohrungen werden überfräst oder gebohrt. Beim Makro-SLM ist das fester Bestandteil: Das Teil entsteht endkonturnah, die Funktionsflächen werden anschließend zerspant.
Die Reihenfolge ist typisch, aber nicht fest: Oft wird zum Beispiel vor dem Trennen geglüht, damit sich das Teil nicht verzieht. Die genauen Schritte richten sich nach Werkstoff, Verfahren und Anforderungen. Mehr zu den Verfahren: Metall-3D-Druck · Makro-SLM · SLM
Schutzschichten mit dem Laser
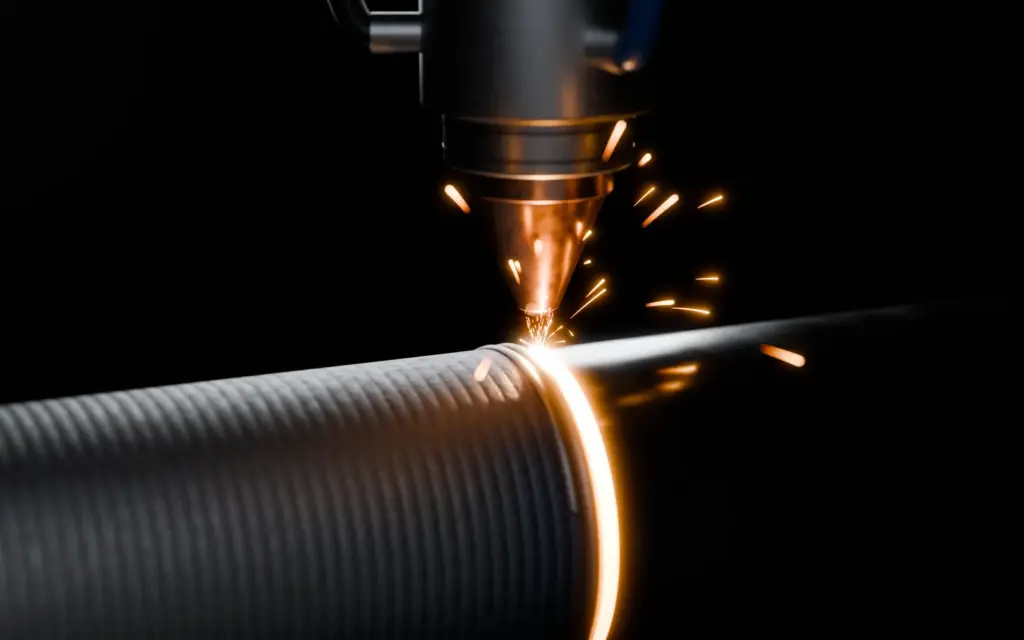
Manchmal soll nicht ein neues Teil entstehen, sondern ein vorhandenes besser werden. Dafür nutzt unser Fertigungspartner zwei Laserverfahren, die direkt auf Metallbauteile auftragen:
- Laserauftragschweißen: Verschleiß- und Gleitschutzschichten, Gradientenschichten mit gezielt eingestelltem Hartstoffanteil, Korrosionsschutz und Reparatur auf beliebig geformten Funktionsbauteilen.
- Micro Cladding: Beschichtungen und feine 2,5D-Mikrostrukturen auf gekrümmten Oberflächen – mit geringer Wärmebelastung des Grundkörpers.
Beide Verfahren arbeiten auf Metall. Für Kunststoffteile kommen sie nicht in Frage.
Nacharbeit beginnt in der Konstruktion
Viele Schritte werden einfacher – oder fallen weg –, wenn die Datei sie schon berücksichtigt. Mehr unter 3D-Konstruktion.
Das hilft
- Bearbeitungszugabe an Flächen, die bei Metallteilen zerspant werden sollen.
- Pulveraustrittsöffnungen für Hohlräume und Kanäle in Metallteilen.
- Stützen an unkritische Flächen legen: Sichtflächen möglichst nach oben, Überhänge anfasen.
- Aufnahmebohrungen für Gewindeeinsätze im passenden Durchmesser vorsehen.
- Funktionsflächen kennzeichnen – am besten mit einer Zeichnung als PDF im ZIP.
Das bieten wir nicht an
- Pulverbeschichtung oder PVD-Beschichtung von Kunststoffteilen
- glasklare, optisch transparente Kunststoffteile
- Oberflächen mit Freigabe für Lebensmittelkontakt oder Medizin
Unsicher, was nötig ist? Beschreiben Sie in der Anfrage, wo und wie das Teil eingesetzt wird. Wir schlagen die sinnvolle Nacharbeit vor – nicht mehr als nötig.
Häufige Fragen zur Nachbearbeitung
Ist die Nachbearbeitung im Preis enthalten?
Was Ihr Teil braucht, stellen wir bei der Prüfung fest und weisen es im Angebot aus. So sehen Sie vor der Freigabe, welche Schritte vorgesehen sind und was sie ausmachen.
Können Sie FDM-Teile in meiner Wunschfarbe lackieren?
Nach Absprache ja. Für glatte Flächen sind Füller und Zwischenschliff nötig, was den Aufwand deutlich erhöht. Oft reicht ein Druck in einer der Standardfarben – Schwarz, Weiß, Grau, Rot oder Blau. Mehr dazu bei den FDM-Materialien.
Wie bekomme ich belastbare Gewinde in ein Kunststoffteil?
Am besten mit eingeschmolzenen Gewindeeinsätzen aus Messing. Sehen Sie dafür in der Konstruktion eine Aufnahmebohrung vor, oder schreiben Sie in die Anfrage, wo Gewinde sitzen sollen – wir passen die Datei nach Absprache an.
Werden Metallteile immer wärmebehandelt?
Nicht immer, aber häufig: Spannungsarmglühen baut Eigenspannungen aus dem Druck ab und beugt Verzug vor. Ob und wie wärmebehandelt wird, hängt von Werkstoff, Geometrie und Anforderungen ab und wird mit unserem Fertigungspartner festgelegt.
Welche Oberfläche hat ein Metallteil ohne Nacharbeit?
Je nach Verfahren deutlich unterschiedlich: Mikro-SLM und Lasermikrosintern erreichen laut unserem Fertigungspartner eine Rauheit von Ra ≤ 1,5 µm, beim Makro-SLM ist die Struktur dagegen grob und Funktionsflächen werden grundsätzlich zerspant. Glasperlenstrahlen sorgt für eine gleichmäßige Optik.
Datei hochladen, Material wählen, Angebot erhalten.
STL, OBJ, 3MF oder STEP – wir prüfen Druckbarkeit und Material persönlich und melden uns mit einem Angebot.
Schicken Sie uns Ihre Datei – wir klären die Machbarkeit.
Wir prüfen Ihre Anfrage vor, stimmen Verfahren, Werkstoff und Nacharbeit mit unserem Fertigungspartner ab und melden uns mit einer Einschätzung und einem Angebot.