
Lasermikrosintern: 15 µm fein, auch in Keramik.
Lasermikrosintern ist eine von unserem Forschungs- und Fertigungspartner, einem Laserinstitut in Sachsen, entwickelte Variante des Mikro-SLM. Der Laser arbeitet mit kurzen Pulsen statt mit Dauerstrich. Das bringt die höchste Strukturauflösung unserer Metallverfahren – und neben Metallen lassen sich auch Keramiken und Cermets verarbeiten.
Kurze Pulse statt Dauerstrich
Beim Mikro-SLM schmilzt ein kontinuierlich strahlender Laser das Pulver Schicht für Schicht auf. Beim Lasermikrosintern gibt der Laser seine Energie in sehr kurzen Pulsen ab. Vereinfacht gesagt bleibt die Wärme dadurch auf einen kleineren Bereich begrenzt. Das Ergebnis: noch feinere Strukturen – und zusätzlich lassen sich Werkstoffe wie Keramiken und Cermets verarbeiten.
- Feinste Auflösung: 15 µm lateral und 1–5 µm je Schicht.
- Glatte Oberflächen: Rauheit Ra ≤ 1,5 µm laut Partner.
- Große Werkstoffpalette: Stähle, Nickel-Chrom, Refraktär- und Edelmetalle, Kupfer, Carbide, Siliziumdioxid, Cermets.
- Für kleinste Teile: Bauraum bis Ø 35 × 50 mm, Aufbaurate bis 0,7 cm³/h.
Trotz „sintern“ im Namen: Mit dem Kunststoff-Lasersintern (SLS) hat das Verfahren nichts zu tun. Kunststoffteile fertigen wir im FDM-Verfahren.
Das feinste unserer Metallverfahren
Angaben unseres Fertigungspartners. Was für Ihr Teil erreichbar ist, klären wir im Einzelfall.
Auflösung lateral (kleiner = feiner)
Schichtdicke (kleiner = feiner)
Ein Bauraum so groß wie ein Fingerhut
Ø 35 × 50 mm maßstäblich neben einer Münze. Wechseln Sie das Verfahren, um die Größen zu vergleichen.
Makro-SLM
Werkstoffe: –
Fertigung: –
Metall, Keramik, Cermet
Lasermikrosintern hat die breiteste Werkstoffpalette unserer Verfahren. Porträts aller Werkstoffe in der Werkstoffübersicht.
Metalle
Edelstahl 316L, Nickel-Chrom 80Ni20Cr, Wolfram, Molybdän, Kupfer sowie die Edelmetalle Silber und Platin – vom korrosionsbeständigen Stahl bis zum Hochtemperaturwerkstoff.
7 MetalleKeramiken
Die Hartstoffe Tantal- und Wolframcarbid sowie Siliziumdioxid – hart, temperaturfest, chemisch beständig.
CarbideOxidkeramikCermets
Verbundwerkstoffe aus keramischer Hartphase und metallischem Binder – sie verbinden Härte mit Zähigkeit.
Keramik + MetallEin Laufrad kleiner als ein Fingernagel
Zu den Beispielen unseres Partners gehören Mikro-Laufräder aus Keramik. Die Visualisierung zeigt, wie klein solche Teile sind: ein Laufrad mit rund 8 mm Durchmesser neben einer Millimeterteilung. Gefertigt wird im Bauraum von bis zu Ø 35 × 50 mm – mit 15 µm lateraler Strukturauflösung und Schichten von 1–5 µm.
Mikroteil anfragen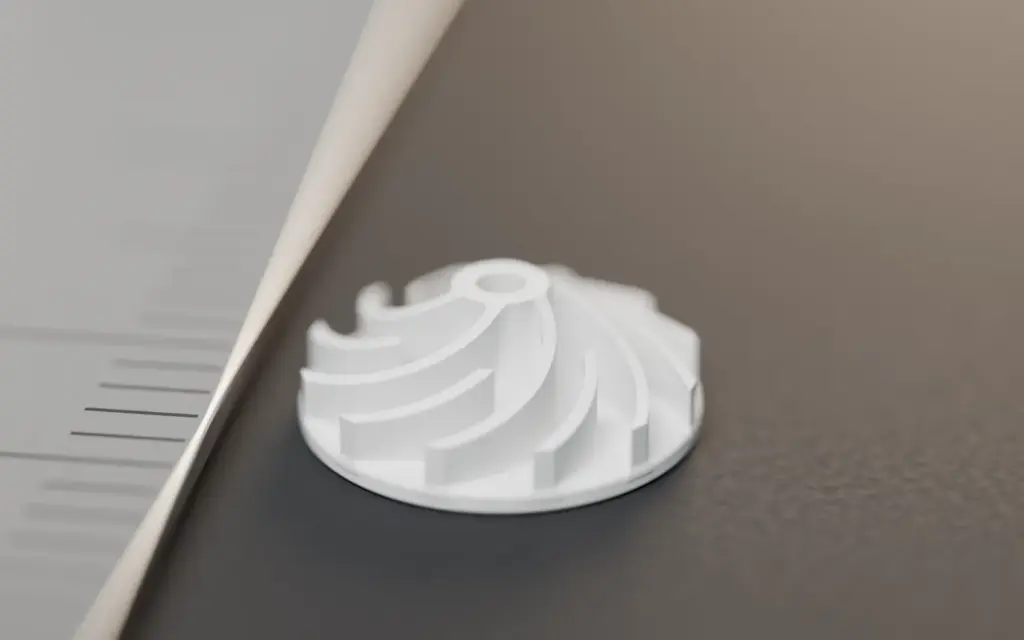
Was mit Lasermikrosintern entsteht
Bauteile aus der Arbeit unseres Fertigungspartners – meist nur wenige Millimeter groß.
Mikro-Impeller
Ein Laufrad aus Keramik im Miniaturformat.
Mini-Turbolader
Ein miniaturisierter Turbolader mit feinen Schaufeln.
Wärmeübertrager
Ein Mikro-Wärmeübertrager, nach dem Druck glasperlengestrahlt.
Brennkammer
Die Verbrennungskammer einer Turbine, im Rasterelektronenmikroskop betrachtet.
Direkter Vergleich: Unser Partner hat dieselbe Verbrennungskammer aus Edelstahl 1.4404 – weitgehend gleichbedeutend mit 316L – einmal per SLM und einmal per Lasermikrosintern gefertigt und beide glasperlengestrahlt. Im Detailvergleich zeigt sich, wie viel feiner die Strukturen mit kurzen Laserpulsen werden.
Lasermikrosintern oder Mikro-SLM?
Beide Verfahren sind für kleine, feine Teile gemacht. Der Unterschied liegt in Größe, Tempo und Werkstoff.
Lasermikrosintern, wenn …
- Details feiner als 40 µm gebraucht werden,
- das Teil aus Keramik, Cermet oder Edelmetall sein soll,
- es in Ø 35 × 50 mm passt und wenig Volumen hat.
Mikro-SLM, wenn …
- das Teil bis 100 × 100 × 60 mm groß ist,
- mehr Volumen schneller aufgebaut werden soll (bis 3,6 cm³/h),
- 17-4PH oder Inconel 625 gefragt sind.
Passt Ihr Teil zum Lasermikrosintern?
Die Beispiele und die Werkstoffpalette zeigen die Richtung. Ob Ihr Bauteil dazu passt, prüfen wir gemeinsam mit dem Partner.
Typische Einsatzrichtungen
- Strömungsteile im Miniaturformat: Laufräder, Turbinen- und Laderkomponenten.
- Mikro-Wärmeübertrager mit feinen Kanälen.
- Verschleißfeste Kleinstteile aus Carbiden oder Cermets.
- Leitfähige Kleinteile aus Kupfer, Silber oder Platin.
- Hitzebeständige Kleinteile aus Wolfram, Molybdän oder Nickel-Chrom.
Das brauchen wir für die Prüfung
- 3D-Daten, am besten STEP. Bei STL eine Triangulierung, die feiner ist als die kleinsten Details.
- Eine Zeichnung mit kritischen Maßen und Toleranzen.
- Werkstoff oder geforderte Eigenschaften: Temperatur, Verschleiß, Leitfähigkeit.
- Stückzahl und gewünschte Oberfläche.
- Ihren Hinweis, falls Sie eine Geheimhaltungsvereinbarung brauchen. Daten gehen nur zur Prüfung und Fertigung an den Partner.
Lasermikrosintern erklärt im Video
Das Verfahren in gut einer Minute: Prinzip, Kennwerte und wofür es sich eignet. Untertitel lassen sich im Player einschalten.
Direkt anfragenHäufige Fragen zum Lasermikrosintern
Wie groß darf ein Teil sein?
Welche Keramiken sind möglich?
Unser Partner nennt Tantalcarbid, Wolframcarbid und Siliziumdioxid sowie Cermets. Andere Keramiken sind nicht ausgeschlossen – fragen Sie an, wir klären die Machbarkeit.
Wie glatt werden die Oberflächen?
Die Rauheit liegt laut Partner bei Ra ≤ 1,5 µm. Mehrere Beispielteile wurden nach dem Druck glasperlengestrahlt. Welche Nachbearbeitung sinnvoll ist, klären wir im Projekt.
Lassen sich Edelmetalle wie Silber und Platin verarbeiten?
Ja, beide stehen auf der Werkstoffliste unseres Partners. Weil nur das Bauteil selbst aufgeschmolzen wird, entsteht kaum Materialabfall – gerade bei teuren Werkstoffen ein Vorteil. Machbarkeit und Preis klären wir im Einzelfall.
Wie lange dauert die Fertigung?
Die Aufbaurate liegt bei bis zu 0,7 cm³/h – für die typischen Kleinstteile reicht das. Vorbereitung und Nacharbeit kommen hinzu. Den Termin nennen wir im Angebot.
Was kostet ein lasermikrogesintertes Teil?
Das hängt von Werkstoff, Volumen, Bauhöhe und Stückzahl ab. Pauschalpreise wären unseriös – Sie erhalten nach der Machbarkeitsprüfung ein konkretes Angebot.
Schicken Sie uns Ihre Datei – wir klären die Machbarkeit.
Wir prüfen Ihre Anfrage vor, stimmen Verfahren, Werkstoff und Nacharbeit mit unserem Fertigungspartner ab und melden uns mit einer Einschätzung und einem Angebot.