
Metallbauteile bis 2 Meter Kantenlänge.
Makro-SLM ist Laserschmelzen im Pulverbett für großvolumige Metallteile. Unser Forschungs- und Fertigungspartner, ein Laserinstitut in Sachsen, hat dafür eine eigene Prototypenanlage gebaut. Die Teile entstehen endkonturnah, die Funktionsflächen werden anschließend zerspant – eine echte Alternative zu Guss und Fräsen.
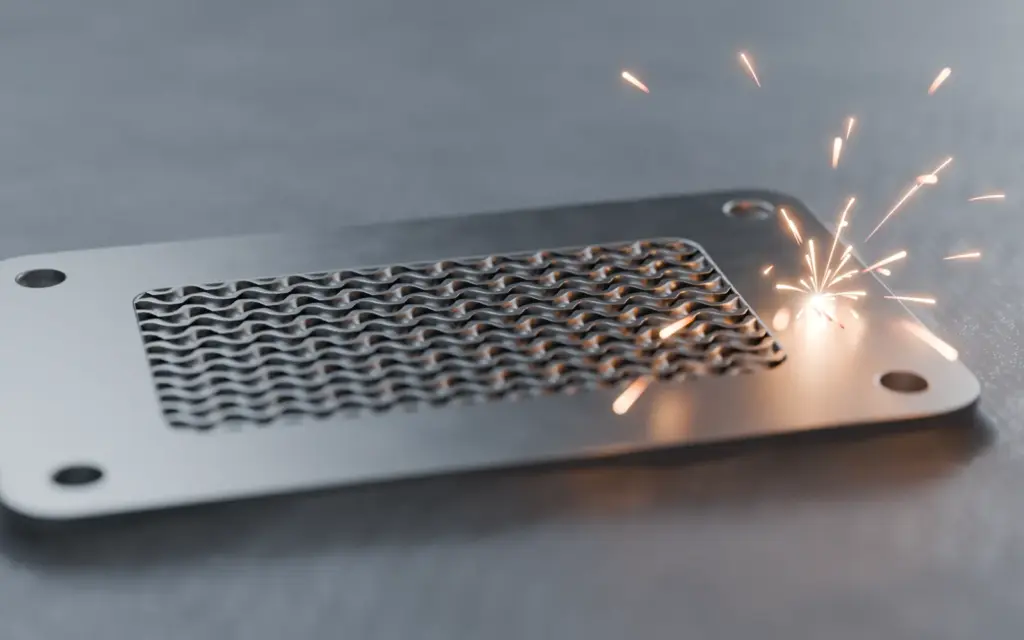
Pulverbett im Kubikmeter-Maßstab
Makro-SLM – beim Partner auch LPBF-XXL genannt – arbeitet wie das klassische Laserschmelzen: Schicht für Schicht schmilzt ein Laser den Querschnitt des Bauteils in einem Metallbett auf. Der Unterschied liegt in der Größenordnung: Statt feinem Pulver wird Metallgranulat verarbeitet, und ein einzelner Hochleistungslaserstrahl im Multi-Kilowatt-Bereich – an der Prototypenanlage 8 kW – schmilzt es auf.
- Groß: Bauraum 2 × 2 × 1 m für Rahmen, Gehäuse, Knoten und Getriebeteile.
- Schnell: Schmelzraten bis 10 kg Metall pro Stunde.
- Endkonturnah: Das Teil kommt nah an die Endform, nur Funktionsflächen werden überfräst.
- Gestaltungsfrei: Gyroid-Füllungen und topologieoptimierte Leichtbaustrukturen sparen Gewicht und Material.
Gesucht nach „Makro-Lasersintern“? Unter diesem Begriff wird das Verfahren manchmal gesucht. Fachlich handelt es sich um Laserschmelzen von Metall: Das Granulat wird vollständig aufgeschmolzen, nicht gesintert. Kunststoff-Lasersintern (SLS) bieten wir nicht an – Kunststoffteile fertigen wir im FDM-Verfahren.
Wie groß ist 2 × 2 × 1 m?
Die Grafik zeigt den Bauraum maßstäblich. Wechseln Sie zu SLM oder Mikro-SLM, um den Unterschied zu sehen.
Makro-SLM
Werkstoffe: –
Fertigung: –
Das erste Großbauteil: 120 kg Edelstahl
Ein Demonstrator zeigt, was die Prototypenanlage leistet – und wofür sie gedacht ist.

Gedruckt wurde der Demonstrator eines Leichtbaurahmens für die Betonsteinproduktion aus Edelstahl 1.4301. Grundfläche 1,3 × 1,2 m, Höhe 78 mm. Statt massiv ist das Innere zu 30 % mit einer Gyroid-Struktur gefüllt. Das spart laut Partner 40 % Gewicht gegenüber einer massiven Ausführung.
Was mit Makro-SLM schon gebaut wurde
Verfahrensdemonstratoren unseres Fertigungspartners. Sie zeigen die Bandbreite – vom Maschinenteil bis zum Bauwesen.
Planetengetriebe
Funktionsfähig und in Leichtbauweise gedruckt – ein Beispiel für bewegliche Maschinenteile.
Fassadenknoten
Individuell geformte Knoten, deren Funktionsflächen nach dem Druck überfräst wurden. Mehr im Beitrag Metall-3D-Druck im Bauwesen.
3DBenchy
Das bekannte Testboot als Verfahrensdemonstrator für Überhänge und gekrümmte Flächen.
Querschliffe
Wände mit variabler Wandstärke, aufgeschnitten und geschliffen – so lässt sich der Aufbau im Inneren beurteilen.
Makro-SLM, Guss oder Fräsen?
Eine qualitative Gegenüberstellung. Welcher Weg für Ihr Teil wirtschaftlich ist, hängt von Geometrie, Stückzahl und Werkstoff ab.
| Kriterium | Makro-SLM | Metallguss | Fräsen aus dem Vollen |
|---|---|---|---|
| Form oder Modell | nicht nötig – direkt aus den 3D-Daten | Modell- und Formenbau nötig | nicht nötig, aber Spannmittel und CAM-Programm |
| Geometrie | innenliegende Strukturen, Gyroid-Füllungen, Leichtbau | komplex möglich, begrenzt durch Entformung und Kerne | begrenzt durch Werkzeugzugänglichkeit, keine geschlossenen Hohlräume |
| Materialeinsatz | geschmolzen wird nur das Bauteil, gefräst nur an Funktionsflächen | Anguss und Speiser, Bearbeitungszugaben | oft wird ein großer Teil des Rohblocks zerspant |
| Detail und Oberfläche | grob (> 3 mm lateral, > 0,5 mm Schicht), Passflächen werden gefräst | Gusshaut, Passflächen werden bearbeitet | hohe Genauigkeit und gute Oberflächen |
| Stärke | große, komplexe Einzelteile und Kleinserien ohne Formkosten | größere Stückzahlen, wenn sich die Form lohnt | präzise Teile mit gut erreichbaren Flächen |
| Reifegrad | Prototypenanlage im Forschungsumfeld | etabliert | etabliert |
Makro-SLM ersetzt die Zerspanung nicht, es verbindet sich mit ihr: erst endkonturnah drucken, dann nur dort fräsen, wo Passung gefragt ist. Ausführlich erklärt im Beitrag Makro-SLM statt Guss oder Fräsen.
Warum ein Pulverbett?
Auch mit Auftragschweißen lassen sich große Metallteile aufbauen. Der Unterschied liegt in der Stütze.
Makro-SLM im Pulverbett
- Das umgebende Granulat stützt das wachsende Bauteil.
- Komplexere Geometrien: Füllstrukturen, Hohlräume, Leichtbau.
- Gestaltungsfreiheit und hohe Produktivität in einem Verfahren.
Auftragschweißen mit Draht oder Lichtbogen
- Material wird frei auf das Bauteil aufgetragen, ohne stützendes Bett.
- Überhänge und innenliegende Strukturen nur eingeschränkt möglich.
- Filigrane Füll- und Leichtbaustrukturen sind kaum umsetzbar.
Für Verschleißschutzschichten und Reparaturen auf vorhandenen Teilen bieten wir das Laserauftragschweißen an.
So konstruieren Sie für Makro-SLM
Die Stärke liegt in Größe, Masse und Tempo – nicht im feinen Detail. Planen Sie das von Anfang an ein.
Bearbeitungszugabe
Pass-, Dicht- und Lagerflächen mit Aufmaß konstruieren. Sie werden nach dem Druck überfräst. Die Höhe stimmen wir im Projekt ab.
Merkmale ab 3 mm
Wände, Stege und Rippen deutlich gröber als 3 mm auslegen. Feinere Details entstehen spanend.
Schichtstufen
Bei Schichten über 0,5 mm zeigen flache Schrägen sichtbare Stufen. Sichtflächen gegebenenfalls nacharbeiten.
Bohrungen und Gewinde
Passbohrungen und Gewinde nachträglich fertigen. Im Druck genügt Vollmaterial an dieser Stelle.
Leichtbau nutzen
Gyroid-Füllungen und topologieoptimierte Formen sparen Masse. Granulat muss aus Hohlräumen heraus – Öffnungen vorsehen.
Daten und Zeichnung
STEP-Datei plus Zeichnung mit markierten Funktionsflächen und Toleranzen. Hilfe gibt es bei der Datenaufbereitung.
Prototypenanlage – was das für Sie heißt
Makro-SLM ist eine eigene Weiterentwicklung unseres Fertigungspartners und läuft auf einer selbst gebauten Prototypenanlage. Das eröffnet neue Möglichkeiten für große Metallteile. Es bedeutet aber auch:
- Geeignet für Einzelteile, Demonstratoren und Kleinserien nach Absprache. Serien-, Liefer- oder Terminzusagen machen wir nicht.
- Machbarkeit, Preis und Termin werden für jedes Projekt mit dem Partner geklärt.
- Werkstoffe: Edelstahl 1.4301, Einsatzstahl 1.7131 und AlSi10Mg. Mehr dazu unter Metall-Werkstoffe.
- Ihre Daten geben wir nur zur Prüfung und Fertigung an den Partner weiter.
Makro-SLM erklärt im Video
Das Verfahren in gut einer Minute: Prinzip, Kennwerte und wofür es sich eignet. Untertitel lassen sich im Player einschalten.
Direkt anfragenHäufige Fragen zu Makro-SLM
Wie groß darf mein Bauteil sein?
Der Bauraum der Prototypenanlage misst 2 × 2 × 1 m. Ob Ihr Teil samt Bearbeitungszugaben und Ausrichtung hineinpasst, prüfen wir mit dem Partner anhand Ihrer Daten.
Wie genau werden Makro-SLM-Teile?
Die Strukturauflösung liegt bei über 3 mm lateral und über 0,5 mm je Schicht. Deshalb werden Funktionsflächen nach dem Druck zerspant. Für feinere Teile eignet sich das klassische SLM mit 20–50 µm Schichtdicke.
Ist Makro-SLM dasselbe wie Lasersintern?
Nein. Beim Makro-SLM wird Metall vollständig aufgeschmolzen. Lasersintern (SLS) bezeichnet meist das Verfahren mit Kunststoffpulver wie Polyamid – das bieten wir nicht an.
Kann ich eine Serie fertigen lassen?
Makro-SLM läuft auf einer Prototypenanlage. Einzelteile, Demonstratoren und kleine Stückzahlen sind nach Absprache möglich, Serienzusagen machen wir nicht.
Was kostet ein Makro-SLM-Teil und wie lange dauert es?
Das hängt von Volumen, Bauhöhe, Werkstoff und Zerspanung ab. Zur Orientierung: Der 120-kg-Rahmen wurde in 43 Stunden gedruckt. Preis und Termin erhalten Sie nach der Machbarkeitsprüfung im Angebot.
Welche Unterlagen brauchen Sie?
Am besten eine STEP-Datei und eine Zeichnung mit Funktionsflächen und Toleranzen, dazu Werkstoff, Stückzahl und Einsatzzweck. Alles lässt sich über die Metall-Anfrage hochladen.
Schicken Sie uns Ihre Datei – wir klären die Machbarkeit.
Wir prüfen Ihre Anfrage vor, stimmen Verfahren, Werkstoff und Nacharbeit mit unserem Fertigungspartner ab und melden uns mit einer Einschätzung und einem Angebot.